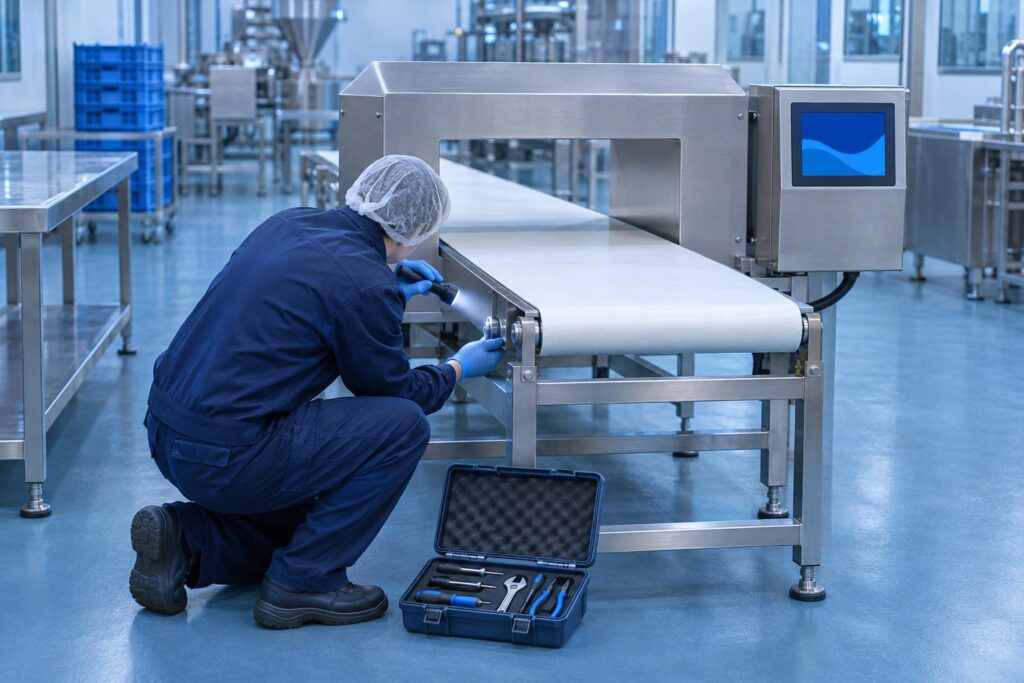
Quando o detector de metais para, a linha para junto, e cada hora parada custa produção. Pior: um detector operando mal pode deixar passar contaminantes sem que ninguém perceba, ou descartar produto bom em sequência. A manutenção é o que mantém esse equipamento confiável entre uma certificação e outra.
Neste artigo, mostramos a diferença entre manutenção preventiva e corretiva, o que deve ser inspecionado, as falhas mais comuns e as boas práticas que a própria equipe da fábrica pode adotar.
Por que o detector de metais merece um plano de manutenção
Na maioria das fábricas de alimentos, o detector é um ponto crítico de controle (PCC) do plano HACCP. Se ele falha, não é só um equipamento parado: é um controle de segurança do alimento fora do ar, com consequências que vão de retrabalho e descarte a recolhimento de produto.
Além disso, auditorias como BRCGS, FSSC 22000 e IFS pedem evidências de que os equipamentos de inspeção são mantidos em condições adequadas, e os registros de manutenção fazem parte dessas evidências.
Preventiva e corretiva: qual a diferença
- Manutenção preventiva: inspeções e intervenções programadas, feitas com o equipamento funcionando, para identificar desgaste e corrigir pequenos problemas antes que causem parada ou perda de desempenho.
- Manutenção corretiva: o reparo depois que a falha acontece, como um rejeitor que não aciona ou um detector que não liga. É a mais cara, porque soma o custo do reparo ao da linha parada e do produto retido.
O objetivo do plano de manutenção é simples: fazer o máximo na preventiva para precisar do mínimo de corretiva.
O que é verificado na manutenção preventiva
Em um detector de metais de linha, a inspeção cobre o conjunto completo, não só o “túnel”:
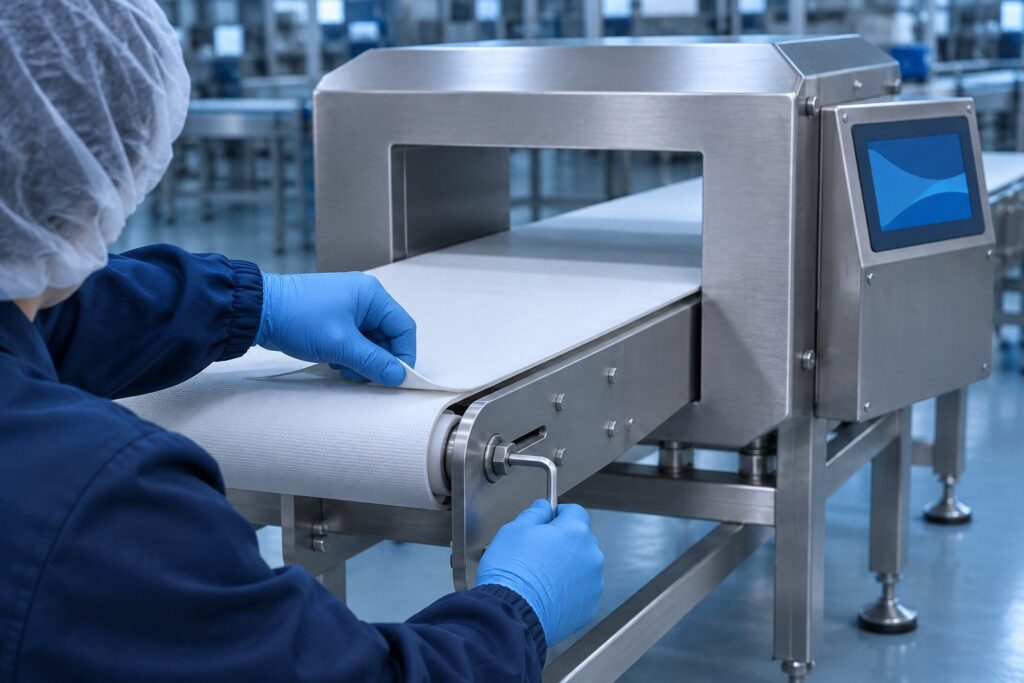
- Estrutura e transportador: estado da correia, alinhamento, tensão, roletes, guias e fixações. Correia desgastada ou desalinhada é uma das principais fontes de problema.
- Cabeça de detecção: integridade do revestimento da abertura, limpeza, vedação e sinais de infiltração, principalmente em áreas com lavagem.
- Sistema de rejeição: acionamento do pistão ou do desviador, tempo de resposta, estado das mangueiras e do ar comprimido, coletor de rejeitos e trava.
- Sensores e segurança: fotocélulas de disparo, sensor de confirmação de rejeição, alarme de coletor cheio e de falta de ar, botões de parada.
- Parte elétrica e painel: conexões, cabos, aterramento, estado do painel e mensagens de erro no histórico do equipamento.
- Desempenho: ao final, um teste de sensibilidade com corpos de prova confirma que a detecção e a rejeição continuam dentro do critério.
Falhas mais comuns e suas causas
| Sintoma | Causas frequentes |
|---|---|
| Falsas rejeições em sequência | Correia contaminada com fragmento metálico, vibração, interferência elétrica, desajuste para o produto |
| Rejeitor não retira a embalagem | Falta de ar comprimido, pistão desgastado, tempo de rejeição dessincronizado com a velocidade da esteira |
| Detector “surdo” (não detecta o corpo de prova) | Sensibilidade alterada, falha na cabeça de detecção, aprendizado de produto malfeito |
| Alarmes intermitentes sem causa | Conexões frouxas, aterramento deficiente, equipamentos novos instalados perto da linha |
| Paradas por erro no painel | Componente eletrônico degradado, superaquecimento, infiltração de água na lavagem |
Note que vários desses sintomas podem ter origem em ajuste, e não em defeito. Quando a inspeção mecânica e elétrica não encontra nada, o caminho costuma ser a calibração do detector.
Boas práticas para a equipe da fábrica
- Limpeza correta: seguir as instruções do fabricante quanto a jato de água e produtos químicos; a cabeça de detecção tem eletrônica sensível.
- Cuidado com impactos: não bater ferramentas nem apoiar peças metálicas na estrutura do detector; impactos alteram o campo de detecção.
- Registrar ocorrências: anotar toda falsa rejeição, alarme e parada, com data e hora. Esse histórico encurta o diagnóstico do técnico.
- Não “destravar” rejeições sem procedimento: embalagem rejeitada só volta para a linha depois de reinspecionada, conforme o procedimento da empresa.
- Manter os testes de rotina em dia: eles são o primeiro aviso de que algo mudou no equipamento.
Com que frequência fazer a manutenção
A periodicidade depende do regime de produção, do ambiente (lavagem frequente, umidade, temperatura) e da criticidade da linha. Como referência:
- diária: limpeza e teste de rotina pela própria equipe;
- mensal a trimestral: inspeção preventiva do transportador, da rejeição e dos sensores;
- anual: manutenção preventiva completa, em geral junto com a certificação do equipamento, que já avalia o desempenho e documenta tudo para auditorias.
Perguntas frequentes
A manutenção precisa ser feita pelo fabricante do equipamento?
Não. Empresas especializadas atendem equipamentos de qualquer marca; o que importa é o conhecimento técnico, o uso de procedimentos documentados e o teste de desempenho ao final do serviço.
Manutenção preventiva para a produção?
Boa parte da inspeção é feita com a linha em operação ou em paradas curtas combinadas com a produção, como trocas de turno e janelas de limpeza. Intervenções maiores são programadas.
Depois de uma manutenção corretiva, posso voltar a produzir direto?
Antes de liberar a linha, faça um teste de sensibilidade completo, com detecção e rejeição. Se a intervenção alterou componentes ou parâmetros, vale antecipar também a certificação, para documentar o desempenho.
Vale a pena ter contrato de manutenção?
Para linhas críticas, sim: visitas programadas mantêm o histórico do equipamento, reduzem corretivas e garantem prioridade de atendimento quando algo falha.
Como a RCL pode ajudar
A RCL Equipamentos e Serviços faz inspeção, diagnóstico, manutenção e suporte técnico em campo para detectores de metais industriais de qualquer marca, além da certificação periódica com relatório técnico e certificado. Atendemos São Paulo e região, com atendimento em todo o Brasil. Solicite um orçamento.