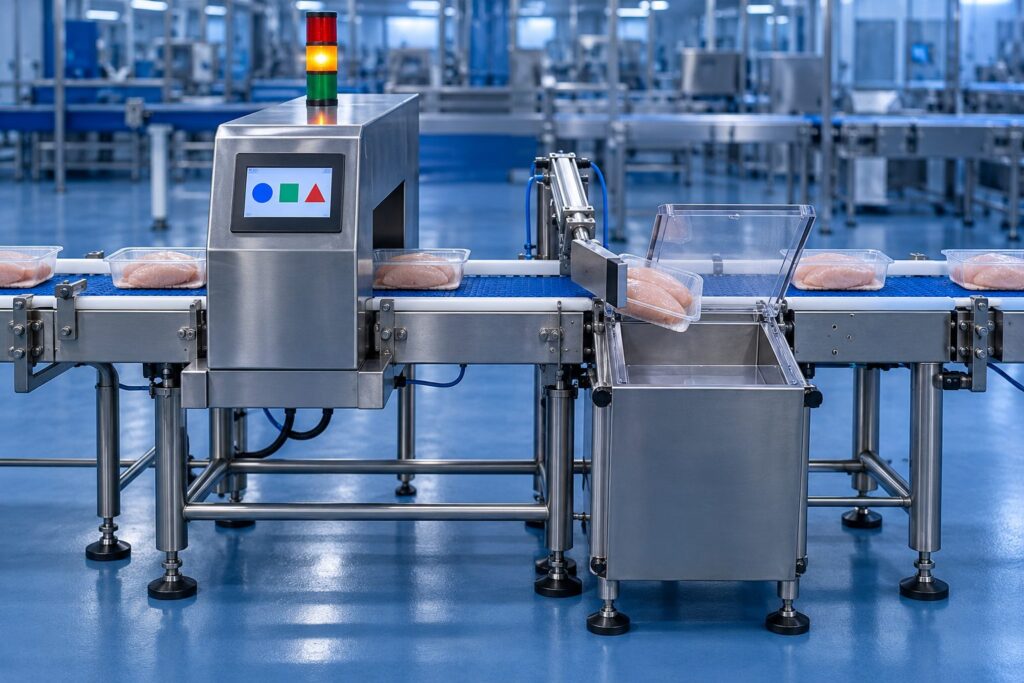
O detector de metais só protege a sua produção se estiver realmente detectando o que deveria. E a única forma de ter certeza disso é testando. O teste de sensibilidade é a verificação que mostra, na prática, se o equipamento identifica e rejeita contaminantes metálicos no nível definido para o seu produto.
Neste artigo, explicamos como esse teste funciona, o que pode afetar o resultado e com que frequência ele deve ser feito na rotina da fábrica.
O que é a sensibilidade de um detector de metais
A sensibilidade é o menor fragmento de metal que o equipamento detecta de forma consistente, considerando um produto, uma linha e uma configuração específicos. Ela costuma ser expressa pelo diâmetro de uma esfera de teste, em milímetros, para cada tipo de metal.
Por isso, não existe um valor único que sirva para qualquer fábrica: a sensibilidade adequada depende do produto, da embalagem, do tamanho da abertura do detector e da análise de riscos do processo.
Os três tipos de metal testados
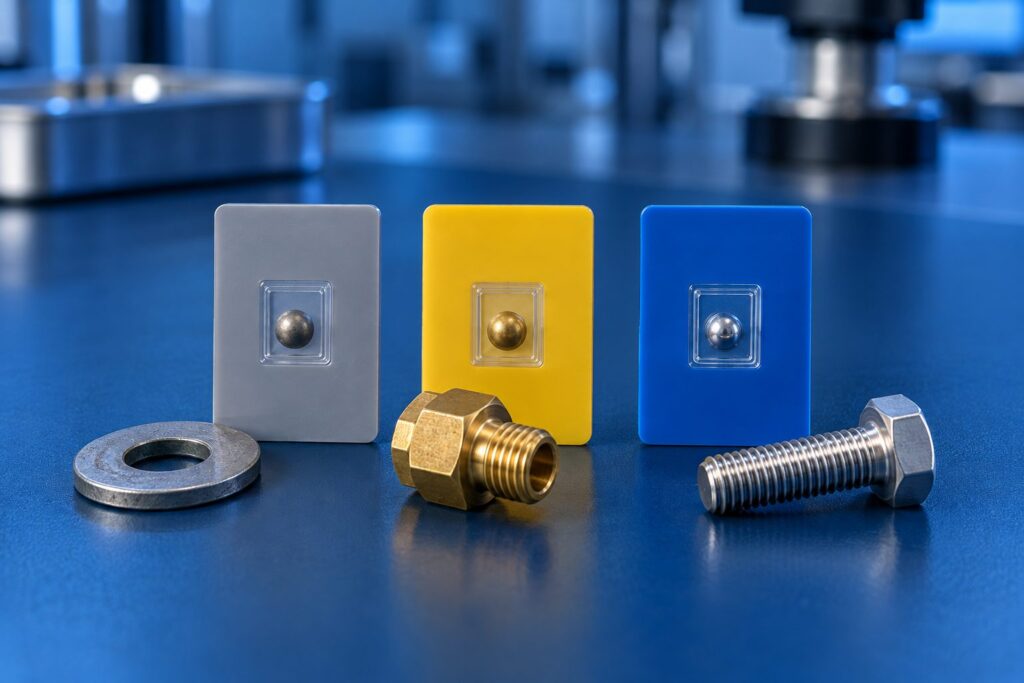
Os testes são feitos com corpos de prova: pequenas esferas de metal certificadas, normalmente embaladas em cartões ou bastões que facilitam o manuseio e a identificação. Cada tipo de metal se comporta de um jeito diferente no campo do detector:
| Tipo | Exemplos | Como se comporta |
|---|---|---|
| Ferroso (Fe) | Ferro, aço-carbono | É magnético e bom condutor. Costuma ser o mais fácil de detectar. |
| Não ferroso (Não-Fe) | Latão, alumínio, cobre | Não é magnético, mas conduz bem. Tem dificuldade intermediária. |
| Aço inoxidável (Inox) | Inox 316, comum em equipamentos de alimentos | Não é magnético e conduz mal. Geralmente é o mais difícil de detectar. |
Como boa parte dos equipamentos e utensílios da indústria de alimentos é de inox, esse costuma ser o teste mais importante e o mais exigente.
O que interfere no resultado
- Efeito do produto: produtos úmidos, salgados ou quentes, como carnes, queijos e alguns pães, geram um sinal próprio no detector. O equipamento precisa estar ajustado para “ignorar” esse sinal sem perder a capacidade de detectar o metal.
- Tamanho da abertura: quanto maior a abertura em relação ao produto, menor tende a ser a sensibilidade. O ideal é que o produto passe o mais próximo possível do tamanho da abertura.
- Posição do contaminante: o ponto mais difícil de detectar costuma ser o centro da abertura. Por isso, o teste deve considerar a posição mais desfavorável.
- Formato e orientação: fragmentos alongados, como pedaços de arame, podem ser mais fáceis ou mais difíceis de detectar dependendo da direção em que passam.
- Ambiente da linha: vibração, estruturas metálicas próximas e interferências elétricas podem afetar o desempenho e provocar rejeições falsas.
Como o teste é feito
- Com o produto: o corpo de prova é colocado junto ao produto, na posição mais difícil de detectar, e passa pela linha em condições normais de operação. É o teste que representa a situação real.
- Para cada tipo de metal: o teste é repetido com os corpos de prova de ferroso, não ferroso e inox definidos para aquele produto.
- Verificação da rejeição: não basta o detector “apitar”. O item contaminado precisa ser retirado da linha e chegar ao local de rejeição.
- Registro: data, horário, responsável, corpos de prova usados e resultado de cada passagem são anotados.
Dica: confira também os dispositivos de segurança do sistema de rejeição, como o alarme de caixa de rejeição cheia e o de falta de ar comprimido, quando houver. Eles fazem parte da proteção da linha.
Com que frequência testar
A frequência deve ser definida pela análise de riscos do processo e pelas exigências dos clientes e das certificações da empresa. Na prática, é comum testar:
- no início de cada turno ou de cada dia de produção;
- a cada troca de produto ou de configuração do equipamento;
- em intervalos regulares durante a produção;
- depois de manutenções, ajustes ou paradas da linha.
Além das verificações de rotina feitas pela equipe, recomenda-se uma certificação técnica periódica, normalmente anual, feita por especialistas, com relatório e certificado.
E se o detector falhar no teste?
Se o corpo de prova não for detectado ou rejeitado, a linha deve ser parada e o equipamento avaliado antes de voltar a operar. O produto fabricado desde o último teste aprovado deve ser separado e inspecionado novamente. Ter um procedimento claro para essa situação, e registrá-lo, é tão importante quanto o teste em si.
Como a RCL pode ajudar
A RCL Equipamentos e Serviços realiza a certificação de detectores de metais em campo, com testes de sensibilidade, relatório técnico e certificado digital. Também damos suporte para ajustes, calibração e manutenção do equipamento. Solicite um orçamento para a sua linha.